

Premium-Materialien für individuelle Notebook-Einbände: Ein B2B-Auswahlleitfaden
Eine Nachricht hinterlassen
Die Materialien der Notebookhülle bestimmen die Festigkeit und den wahrgenommenen Marktwert des Endprodukts. Wir haben diesen Konstruktions- und Einkaufsleitfaden entwickelt, um Premium-Briefpapiermarken dabei zu helfen, die Kompromisse zwischen Stoff-, Polyurethan-, Spezialpapier- und Hartkarton-Konfigurationen zu bewältigen. Käufer können diese detaillierten Spezifikationen nutzen, um häufige Herstellungsfehler zu vermeiden. Sie können auch praktische Qualitätsstandards für Premium-Produktionspartner wie YPS setzen.
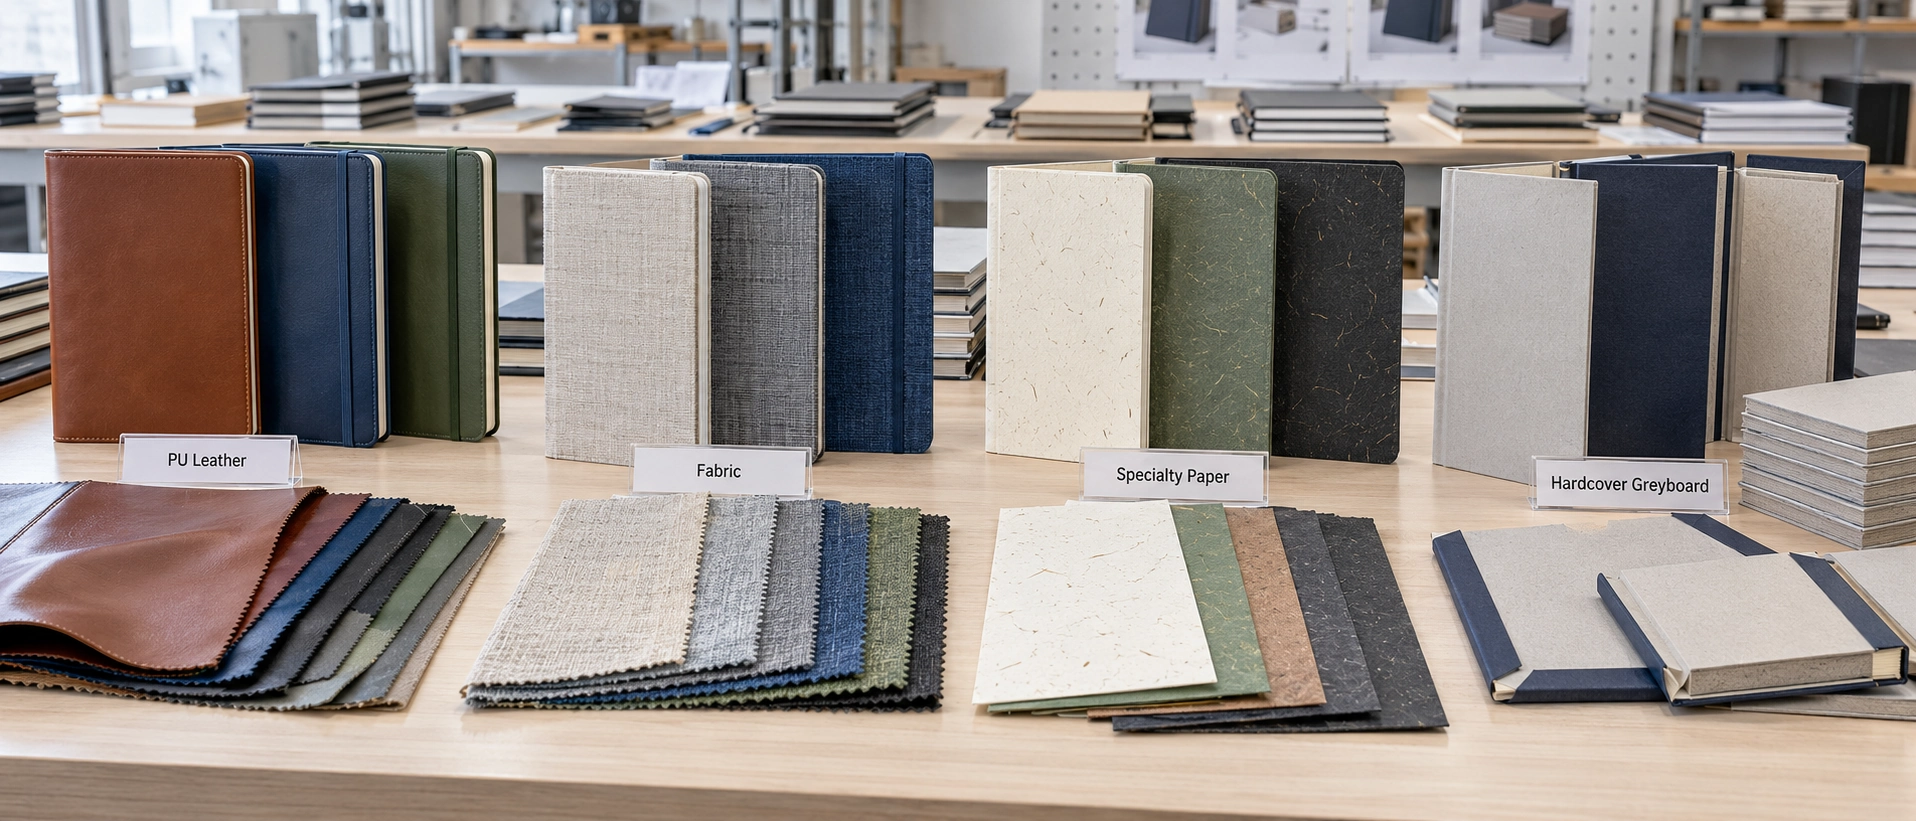
Entwickelte Einbandmaterialien bestimmen die physische Haltbarkeit und den wahrgenommenen Wert bei der Herstellung individueller Schreibwaren.
Warum die Materialauswahl die Fertigungskomplexität steigert
Die physikalischen Eigenschaften von Notebook-Hüllenmaterialien steuern direkt die Komplexität der Fabrik. Sie kontrollieren auch die Lebensdauer des fertigen Schreibwarenprodukts. Flexibilität, Dicke und Steifigkeit müssen genau auf die gewählte Bindungsmethode und Kantenbearbeitungstechnik abgestimmt sein. Kostengünstige-Werbebriefpapiere werden auf Standard-Montagelinien hergestellt. Im Gegensatz dazu erfordern maßgeschneiderte Premium-Notebooks eine präzise Materialabstimmung und Strukturtechnik.
Hersteller wie YPS testen Bezugsmaterialien darauf, wie gut sie während der Produktion haltbar sind. Die Materialien müssen das Stanzen-, das Umwickeln von Ecken und das Binden problemlos überstehen, ohne dass sie kaputt gehen. Ein Boutique-Tagebuch fühlt sich nur dann hochwertig an, wenn die äußere Hülle reibungslos mit dem stabilen Karton darunter harmoniert. Käufer müssen die physikalischen Grenzen der von ihnen gewählten Substrate überprüfen, bevor sie das Design finalisieren oder Muster anfordern.
Eine schlechte Übereinstimmung zwischen der Umhüllung und der Plattensteifigkeit führt häufig zu Problemen. Im täglichen Gebrauch kann sich das Notebook nach außen verziehen oder an den Rändern ausfransen. Die Fabrik muss ihre Leimauftrags- und Pressmaschinen an die Dichte und Porosität des gewählten Bezugsmaterials anpassen. Erfolgreiche Premium-Briefpapiermarken legen bei der ersten Produktentwicklung stets Wert auf Materialverträglichkeit vor reinem Aussehen.
Wie gewebte Stoffe das taktile Erlebnis und die Produktion beeinflussen
Stoffbezüge stellen hinsichtlich Farbkonsistenz und Kantenbearbeitung besondere Herausforderungen bei der Produktion dar, auch wenn Käufer ihr hochwertiges Gefühl schätzen. Gewebte Materialien wie Baumwolle und Leinen benötigen spezielle Barrierekleber. Diese Barrieren verhindern, dass flüssiger Leim bei der automatischen Kartonumhüllung austritt. Käufer berichten, dass Stofftexturen ein luxuriöses Gefühl erzeugen, das zu Boutique-Kollektionen und Chefzeitschriften passt.
Gewebte Oberflächen schränken Ihre Reinigungsmöglichkeiten ein. Herkömmliche Reinigungsflüssigkeiten können in die offenen Fasern eindringen und den darunter liegenden Plattenkleber schwächen. Siebdruck und Folienprägung auf Leinen erfordern höhere Druckeinstellungen. Außerdem benötigen sie Hochleistungsfolien, um die Lücken im Gewebegewebe zu schließen. Die Stoffumwicklung erfordert eine genaue Kontrolle der Spannung an den Ecken. Dieser Schritt verhindert sperrige Überlappungen, die verhindern, dass die inneren Vorsatzblätter flach liegen.
| Spezifikationsmetrik | Genauer Wert | Praktische Anwendung |
|---|---|---|
| Stoffschnittgröße | 11 Zoll × 23 Zoll | Außenmaß des Tuchs für manuelles Umschlagen |
| Filzschnittgröße | 10 Zoll × 15 Zoll | Abmessungen der Schutzauskleidungsschicht |
| Nahtzugabe | 1/2 Zoll | Erforderliche Randbreite zum Umklappen von Kanten |
| Fest gebundenes Geschenkpapier | 157 g/m² Seidenpapier | Standardspezifikation für dekorative Außenhülle |
| Starre Kernbasis | 1.000 g/m² Graupappe | Kernplatte für fest gebundene Struktursteifigkeit |
| Cover-Lagersortiment | 135–300 g/m² | Standard-Gewichtsschwelle für flexible Abdeckungen |
| Umbau der Lichtabdeckung | 10pt.=250 GSM | Benchmark für die Papierstärke (1pt=0.001 in) |
| Mittlere Deckungskonvertierung | 12pt.=300 GSM | Standard-Dickenmaßstab für Kartenhüllen |
| Konvertierung schwerer Deckung | 14pt.=350 GSM | Benchmark für die Dicke von Schwergewichtsplatten |
| Textseitengewicht (leicht) | 55 lb=80 GSM | Standard-Briefpapiergewicht für den Innenbereich |
| Textseitengewicht (Mittel) | 70 lb=105 GSM | Undurchsichtiges Buchblock-Seitengewicht |
| Textseitengewicht (schwer) | 85 lb=128 GSM | Schweres Innenseitenmaterial |
| Textseitengewicht (gestrichen) | 105 lb=157 GSM | Gewicht der Einlage aus beschichtetem Kunstdruckpapier |
| Füllpapier-Messschieber | 3,9pt | Standard-Füllblattdicke |
| Standard-Formfaktor | 5,5 Zoll × 8,5 Zoll | Klassisches Notizbuchformat |
| Hardcover-Blattzählung | 144 Seiten | Standardblockkapazität für Notebooks mit Hülle |
Stoffbezüge verfügen oft über eine kratzfeste Oberfläche oder einen passenden Schuber, um die gewebte Außenseite zu schützen. Der Stoff muss mit Papier kaschiert werden, bevor er in die Produktionslinie gelangt. Dieser Träger hält das Material stabil, wenn Arbeiter es über die starre Graupappe ziehen. Geben Sie bei der Bestellung von Stoffbezügen die genaue Fadenzahl und Webdichte an. Dadurch wird eine gleichmäßige Farbdeckung während des Druckvorgangs gewährleistet.
Verwaltung der physikalischen Dehnungsraten von Polyurethan-Bezügen
Polyurethanabdeckungen verbiegen sich oft nach außen, wenn eine Fabrik die Dehnungsraten ignoriert. Der Kunststoff und die Hartpappe dehnen sich nicht mit der gleichen Geschwindigkeit aus. Bei Feuchtigkeitsverschiebungen wächst oder schrumpft die PU-Schicht schneller als die Innenplatte. PU-Leder sorgt jedoch zuverlässig für eine gleichmäßige Oberflächenstruktur. Es verträgt Blindprägung und Heißfolienprägung viel besser als Naturleder.
Die Flexibilität von Kunstleder ermöglicht glatte Ecken und sauber umgeschlagene Kanten bei Hardcovern. Die Qualität der Polyurethanbasis bestimmt, wie gut sie im Laufe der Zeit Oberflächenabrieb und Kantenrissen widersteht. YPS kontrolliert diese ungleichmäßigen Dehnungsraten durch Anpassung der Kleberdicke. Sie kontrollieren auch die Raumfeuchtigkeit während der letzten Aushärtungsphase.
| Spezifikation | Metrikwert | Imperial/Bremssattel-Äquivalent | Anwendungsstandard |
|---|---|---|---|
| Papierstärkeeinheit | 0,0254 mm | 1 pt (0,001 Zoll) | Basismessstandard |
| Hartgebundenes Kernbrett | 1.000 GSM | Kern aus Graupappe | Starre Abdeckungskonstruktion |
| Hardcover-Einband | 157 GSM | 105 Pfund. Text | Äußeres Papierlaminat |
| Standard-Abdeckungsbereich | 135–300 GSM | Mehrgewichtiges Material | Flexible-bis-starre Abdeckungen |
| Leichter Einbandvorrat | 250 g/m² | 10pt. Abdeckung | Leichtes Softcover |
| Mittelschweres-Einbandmaterial | 300 GSM | 12pt. Abdeckung | Standard-Softcover |
| Schwerer Einbandbestand | 350 GSM | 14pt. Abdeckung | Strapazierfähiges Softcover |
| Leichter Textbestand | 80 g/m² | 55 Pfund. Text | Dünne Füllseiten |
| Mittlerer Textbestand | 105 g/m² | 70 Pfund. Text | Standard-Innenseiten |
| Schwerer Textbestand | 128 GSM | 85 Pfund. Text | Schwere Innenseiten |
| Premium-Textbestand | 200 GSM | 135 Pfund. Text | Blattmaterial mit hoher-Opazität |
| Benutzerdefiniertes Füllblatt | 3,9pt | Füllpapier-Messschieber | Standardmäßiger 80-seitiger Innenbereich |
| Klassische Notebookgröße | 139,7 x 215,9 mm | 5.5" x 8.5" | 144-seitiges individuelles Journal |
| Stoffschnittmaß | 279,4 x 584,2 mm | 11" x 23" | DIY gewickeltes Äußeres |
| Filzschnittmaß | 254,0 x 381,0 mm | 10" x 15" | DIY-Schutzfolie |
| Nahtzugabe für die Montage | 12,7 mm | 1/2 Zoll | Umfangsstichlinie |
Käufer müssen ihre gewünschten Oberflächenbehandlungen klar angeben. Es ist zu prüfen, ob die PU-Sorte mit Heißprägestempeln zurechtkommt, ohne zu schmelzen. Die Querdehnung des Polyurethans muss mit der Faserrichtung der darunter liegenden Graupappe übereinstimmen. Ist dies nicht der Fall, verdreht sich die Abdeckung nach der Montage. Testen Sie das PU auch auf Ölmigration. Austretendes Öl kann dazu führen, dass der Einband klebrig wird oder die bedruckten Seiten im Inneren beschädigt werden.
Spezifizierung von Spezialpapier für komplexe Oberflächendekorationen
Einbände aus Spezialpapier erfordern eine sorgfältige Strukturplanung. Sie müssen den Vollfarb-Offsetdruck und detaillierte Oberflächengrafiken unterstützen, ohne das Notebookscharnier zu schwächen. Werksunterlagen zeigen, dass matt gestrichenes Kunstdruckpapier mit 157 g/m² gut für hochwertige Hardcover geeignet ist, wenn es mit einer geprägten, kratzfesten Oberfläche kombiniert wird. Strukturierte Papiere, Kraftpapiere und beschichtete Blätter weisen jeweils einzigartige visuelle Merkmale auf. Diese Eigenschaften wirken sich direkt darauf aus, wie schnell Tinte beim Drucken absorbiert und trocknet.
Spezialpapiere haben echte physikalische Grenzen. Eine tiefe Prägung oder starke Folienprägung kann dazu führen, dass die Papierfasern reißen, wenn es dem Blatt an Festigkeit mangelt. Eine kratzfeste Oberfläche bietet den notwendigen physischen Schutz für beschichtete Kunstdruckpapiere. Ohne sie weisen die Bücher sichtbare Gebrauchsspuren durch den normalen Versand und die Handhabung auf. Käufer müssen die Papiersorte an das Kunstdesign anpassen. Raue, stark strukturierte Papiere verwischen oft den feinen Text, der mit Standard-Offsetdruckmaschinen gedruckt wird.
Die Verwendung von 157 g/m² matt gestrichenem Kunstdruckpapier mit geprägter Oberfläche zeigt, wie intelligente Materialauswahl fortschrittliche Oberflächenbehandlungen unterstützt. Die Papierbeschichtung muss gut mit dem Bindekleber verträglich sein. Andernfalls löst sich die Abdeckung an den Spannungspunkten der Scharniere. Ungestrichene Spezialpapiere benötigen tiefere Falzlinien und zusätzlichen Faltraum. Diese Schritte verhindern, dass die gedruckte Tinte entlang der Buchrückenkante reißt.
Berechnung der Kartonstärke und des Papiergewichts für Hardcover
Grammatur des PapiersMisst das Gewicht der Außenhülle und nicht die Dicke der starren Platte im Inneren. Für einen Standard-Papiereinband mit festem Einband wird 157 g Seidenpapier verwendet, das auf 1.000 g/m² Graupappe gewickelt ist. Diese Mischung liefert die Kraft, die für den täglichen Gebrauch benötigt wird. Das Gewicht des Umschlagmaterials liegt normalerweise zwischen 135 und 300 g/m². Die genaue Wahl hängt davon ab, wie flexibel das Design sein muss und wie es sich falten lässt.
Die Papierindustrie verwendet Punkte (pt), um die Kartondicke zu messen, wobei 1 Punkt 0,001 Zoll entspricht. Standardkonvertierungen zeigen, dass ein 10pt. Die Abdeckung beträgt 250 GSM. Ein 12pt. Die Deckung entspricht 300 GSM und einem 14pt. Die Abdeckung beträgt 350 GSM. Innentextseiten folgen einem anderen Maßstab. Hier 55 Pfund. Text entspricht 80 GSM, 70 Pfund. Text entspricht 105 GSM und 85 Pfund. Text entspricht 128 GSM.
Schwerere Textgewichte sind auf 105 Pfund skalierbar. Text (157 GSM) und 135 Pfund. Text (200 g/m²) für individuelle Notebook-Einbandmaterialien, die eine höhere Opazität und Steifigkeit erfordern. Die Plattenstärke bestimmt die endgültige Festigkeit der Abdeckung. Es muss mit der Größe des Notebooks skaliert werden. Ein größeres Notebook benötigt einen dickeren Greyboard-Kern. Andernfalls verbiegt sich die Abdeckung durch ihr Eigengewicht, wenn sie am Rand gehalten wird.
Anpassung der Cover-Steifigkeit an mechanische Bindungsspezifikationen
Die Dicke des fertigen Buchblocks und die Steifigkeit des Einbandes bestimmenerforderliche Spulengröße. Sie entscheiden auch über die Platzierung der Löcher für die mechanische Bindung. Ein klassisches Notizbuch misst 5,5 x 8,5 Zoll. Je nach gewähltem Layout fasst es in der Regel 144 Seiten oder 80 Füllblätter. Das Innenfüllpapier misst 3,9 pt pro Blatt. Diese Dicke legt die Gesamtrückenbreite und die erforderliche Drahtgröße fest.
Doppel-Drahtbindungübt andere physikalische Belastungen auf den Deckelrand aus als Kunststoff-Spiralspulen. Kunststoffspiralen lassen sich leicht biegen und sind bruchsicher. Im Gegensatz dazu erzeugen Doppeldrahtkonstruktionen ein steiferes Scharnier, das sauber und automatisch gestanzt werden muss. Käufer befürchten oft, dass die Spulen die Bindungskante abnutzen. Um dies zu verhindern, lassen Sie zwischen den gestanzten Löchern und der Plattenkante ausreichend Platz.
Die gesamte Dicke der Abdeckung muss in die Kabelöffnung passen. Wenn es zu dick ist, liegt das Notebook nicht flach auf dem Schreibtisch. Stanzwerkzeuge müssen scharf bleiben. Scharfe Stanzen schneiden sauber durch die Außenhülle, die Graupappe und die Innenauskleidung auf einmal. Wir verlangen von den Fabriken, dass sie ihre Bindewerkzeuge auf die genaue Dichte des Einbandmaterials einstellen. Dieser Schritt verhindert ein Einreißen an den Stanzlöchern.
Überprüfung der Materialverträglichkeit für eine erstklassige Kantenbearbeitung
Spezielle Veredelungen und Kantenbearbeitungen steigern den Wert von Luxus-Briefpapier nur dann, wenn sie zum Grundmaterial passen. Aus Werksdokumenten geht hervor, dass abgerundete R8-mm-Ecken Notebooks vor frühzeitigem Kantenverschleiß schützen. Prägungen, Tiefprägungen und Folienprägungen erfordern einen dichten Einbandkern. Der Untergrund muss die geprägte Form behalten, ohne das Papier zu zerreißen oder die darunter liegende Platte zu zerdrücken.
Durch die matte Laminierung verändert sich die Oberflächenspannung des Covers. Es kann verhindern, dass heiße Folien kleben bleiben, wenn die chemischen Schichten aufeinanderprallen. Überprüfen Sie nach der Auswahl Ihres Bezugsmaterials immer die Kompatibilität der Oberfläche im Werk. Gehen Sie niemals davon aus, dass jede dekorative Methode auf jeder Oberfläche funktioniert. Die Steifigkeit der Hülle und die Textur der äußeren Hülle wirken zusammen. Sie entscheiden darüber, wie das Notebook funktioniert und wie es im Verkaufsregal aussieht.
Sorgfältige Kontrollen des Eckenradius und der Steifigkeit stellen sicher, dass das Produkt den Luxusmarktstandards entspricht. Sie sorgen auch dafür, dass das Buch den regulären Versand übersteht. Das Stanzen abgerundeter Ecken erfordert schweres Gerät. Diese Maschine kann trockene Spezialpapiere leicht knacken, wenn der Feuchtigkeitsgehalt in der Fabrik zu stark absinkt. Testen Sie Kantenbehandlungen unter realen Ladenbedingungen. Dieser Test bestätigt, dass sich die Laminierung mit der Zeit nicht vom Karton löst.
Vergleich von Abdeckungsmaterialien in wichtigen technischen Dimensionen
Eine klare Überprüfung der Notebook-Einbandmaterialien zeigt deutliche Produktionsvorteile und Pflegebedürfnisse für verschiedene Einzelhandelsstufen. In der folgenden Matrix werden Stoff, Polyurethan, Spezialpapier und Hardcover verglichen, um kommerzielle Kaufentscheidungen zu erleichtern.
| Materialtyp | Aussehen und Tastgefühl | Dekorationskompatibilität | Wartung und Haltbarkeit | Relative Kostenfaktoren | Beste Produktpositionierung |
|---|---|---|---|---|---|
| Stoff und Leinen | Gewebte Textur mit matter optischer Tiefe | Erfordert speziellen Folien- und Siebdruck | Anfällig für Flecken und eindringende Flüssigkeit | Mittlere bis hohe Material- und Arbeitskosten | Boutique-Einzelhandel und luxuriöse Firmengeschenke |
| PU-Leder | Gleichmäßige synthetische Maserung mit hoher Flexibilität | Hervorragend geeignet für Blindprägung und Standardfolie | Beständig gegen Wasser und leichte Oberflächenabschürfungen | Moderate Materialkosten bei effizienter Verarbeitung | Fachzeitschriften und Premium-Unternehmensartikel |
| Spezialpapier | Variable Texturen von glatt bis stark geprägt | Unterstützt Vollfarb-Offsetdruck und komplexe Laminierung | Anfällig für Kantenabnutzung, sofern sie nicht mit kratzfesten Oberflächen-behandelt werden | Niedrigere Materialkosten, aber höhere Einrichtungsgebühren für kundenspezifische Oberflächen | Täglicher Premium-Briefpapier- und Private{0}}-Einzelhandel |
| Papier-Verpacktes Hardcover | Starre Struktur mit klaren Faltkanten | Kompatibel mit allen gängigen Druck- und Stempeltechniken | Hohe strukturelle Haltbarkeit mit anfälligen Papierscharnieren | Hohe Arbeitskosten für die Kartonummantelung und Eckenbearbeitung | Archivzeitschriften und hochwertige institutionelle Notizbücher |
Nutzen Sie diese Vergleichstabelle, um schlechte Optionen auszuschließen, bevor Sie physische Muster oder formelle Lieferantenangebote anfordern. Die relativen Kosten hängen stark von den Mindestbestellmengen und der automatisierten Ausrüstung der Fabrik ab. Wenn Sie ein Material nur aufgrund seines Aussehens auswählen, ohne diese Tabelle zu prüfen, kann dies zu Problemen führen. Dies führt häufig zu Produktionsverzögerungen und schwachen Abdeckungen.
Prüfung physischer Proben auf strukturelle und visuelle Mängel
Prüfung physischer Probenist die einzige zuverlässige Möglichkeit, Materialqualität und Bindungspassung vor Beginn der Massenproduktion zu bestätigen. Käufer müssen ihre eigenen Laborprüfungen von den routinemäßigen Qualitätstests in der Fabrikhalle trennen. Eine gründliche Musterprüfung prüft die Abriebfestigkeit, flache Ecken und die gerade Ausrichtung aller gedruckten oder gestempelten Kunstwerke.
Das Verziehen der Platine ist ein schwerwiegender Fehler. Dies deutet auf eine schlechte Feuchtigkeitskontrolle oder den falschen Kleber am Fließband hin. Sie müssen auch das Umblättern von Hand testen. Stellen Sie sicher, dass sich die Abdeckung vollständig um 360 Grad öffnet, ohne dass die Drahtspulen hängen bleiben. Digitale Proofs und Fotos können nicht zeigen, wie sich ein Scharnier anfühlt oder wie schwer das Notebook in der Hand liegt.
Beispiel-Checkliste für die Inspektion:
Messen Sie die Abmessungen der fertigen Abdeckung mithilfe digitaler Messschieber anhand der genehmigten mechanischen Spezifikationen.
Bewerten Sie die Ebenheit der Platine, indem Sie das Notebook auf eine ebene Glasoberfläche legen und prüfen, ob es sich nach außen oder innen verzieht.
Überprüfen Sie die Eckenumhüllung auf überschüssige Materialansammlungen, lose Falten oder freiliegende innere Graupappe.
Testen Sie das Bindungsscharnier, indem Sie die Abdeckung wiederholt öffnen und schließen, um zu prüfen, ob mechanischer Widerstand besteht oder das Papier reißt.
Überprüfen Sie die Ausrichtung, Drucktiefe und Kantenklarheit aller geprägten oder mit Folie-geprägten Oberflächendekorationen.
Beurteilen Sie die Abriebfestigkeit der Oberfläche, indem Sie auf die bedruckten oder laminierten Bereiche Standarddruck ausüben.
Strukturieren Sie Ihre Angebotsanfrage, um eine genaue Produktion sicherzustellen
Die Herstellung individueller Notizbücher hängt von der Materialversorgung, der Komplexität der Druckvorlage und den Mindestbestellregeln ab. Einige Verkäufer geben Transportfenster von 3 bis 6 Werktagen an, während andere 5 bis 10 Tage angeben. Die offizielle Dokumentation zu einem einzelnen Standard bleibt unklar. YPS und andere Premium-Fabriken benötigen eine vollständigeAngebotsanfrage. Detaillierte Anfragen helfen ihnen, genaue Produktionspläne anzugeben und die richtigen Verpackungskartons auszuwählen.
Das Gewicht gebundener Bücher beeinflusst die Versandkosten und bestimmt, wie stabil die Umkartons sein müssen. Die Materialverfügbarkeit schwankt je nach gewählter Stoffbindung oder PU-Narbung, was die frühe Probenahme in die Länge ziehen kann. Käufer müssen vollständige Spezifikationen für Dicke, interne Plattenart und Oberflächenbeschaffenheit senden. Diese Angaben gewährleisten ein genaues Preisangebot.
RFQ-Vorlagenfelder:
Material der Zielscheibenabdeckung:Geben Sie den genauen Stofftyp, die PU-Textur oder das Spezialpapier-Gewicht an, das für die äußere Verpackung erforderlich ist.
Board-Konstruktion:Geben Sie die erforderliche Graupappe-Stärke oder die Zielsteifigkeit für die interne Hardcover-Struktur an.
Notebook-Abmessungen:Geben Sie die genaue Breite und Höhe des fertigen Buchblocks in Millimetern oder Zoll an.
Interne Seiten:Geben Sie die genaue Seitenzahl, die Stärke des Füllpapiers und den genauen Lineaturstil für den Innenblock an.
Bindungsmethode:Wählen Sie je nach beabsichtigter Seitenzahl und Verwendung eine Konstruktion mit Doppeldraht, einer Kunststoffspirale oder einer Smyth--Nähkonstruktion.
Oberflächendekoration:Geben Sie alle erforderlichen Prägungen, Folienprägungen oder Vollfarb-Offsetdruckpositionen und -abmessungen an.
Kantenbearbeitung:Geben Sie mechanische Eckenbehandlungen an, z. B. abgerundete R8-mm-Ecken oder herkömmliche quadratische Kanten.
Geschätzte Menge:Geben Sie das angestrebte Produktionsvolumen an, um sicherzustellen, dass der Hersteller die richtigen automatisierten Preisstufen anwendet.
Verpackungsanforderungen:Geben Sie detaillierte Informationen zu individuellen Schrumpffolien-verpackungen, benutzerdefinierten Bauchbändern oder Einzelhandelspräsentationskartons an.
Mustergenehmigung:Bestätigen Sie die strikte Anforderung an physische Vor--Proben, bevor Sie den Massenfertigungslauf genehmigen.


